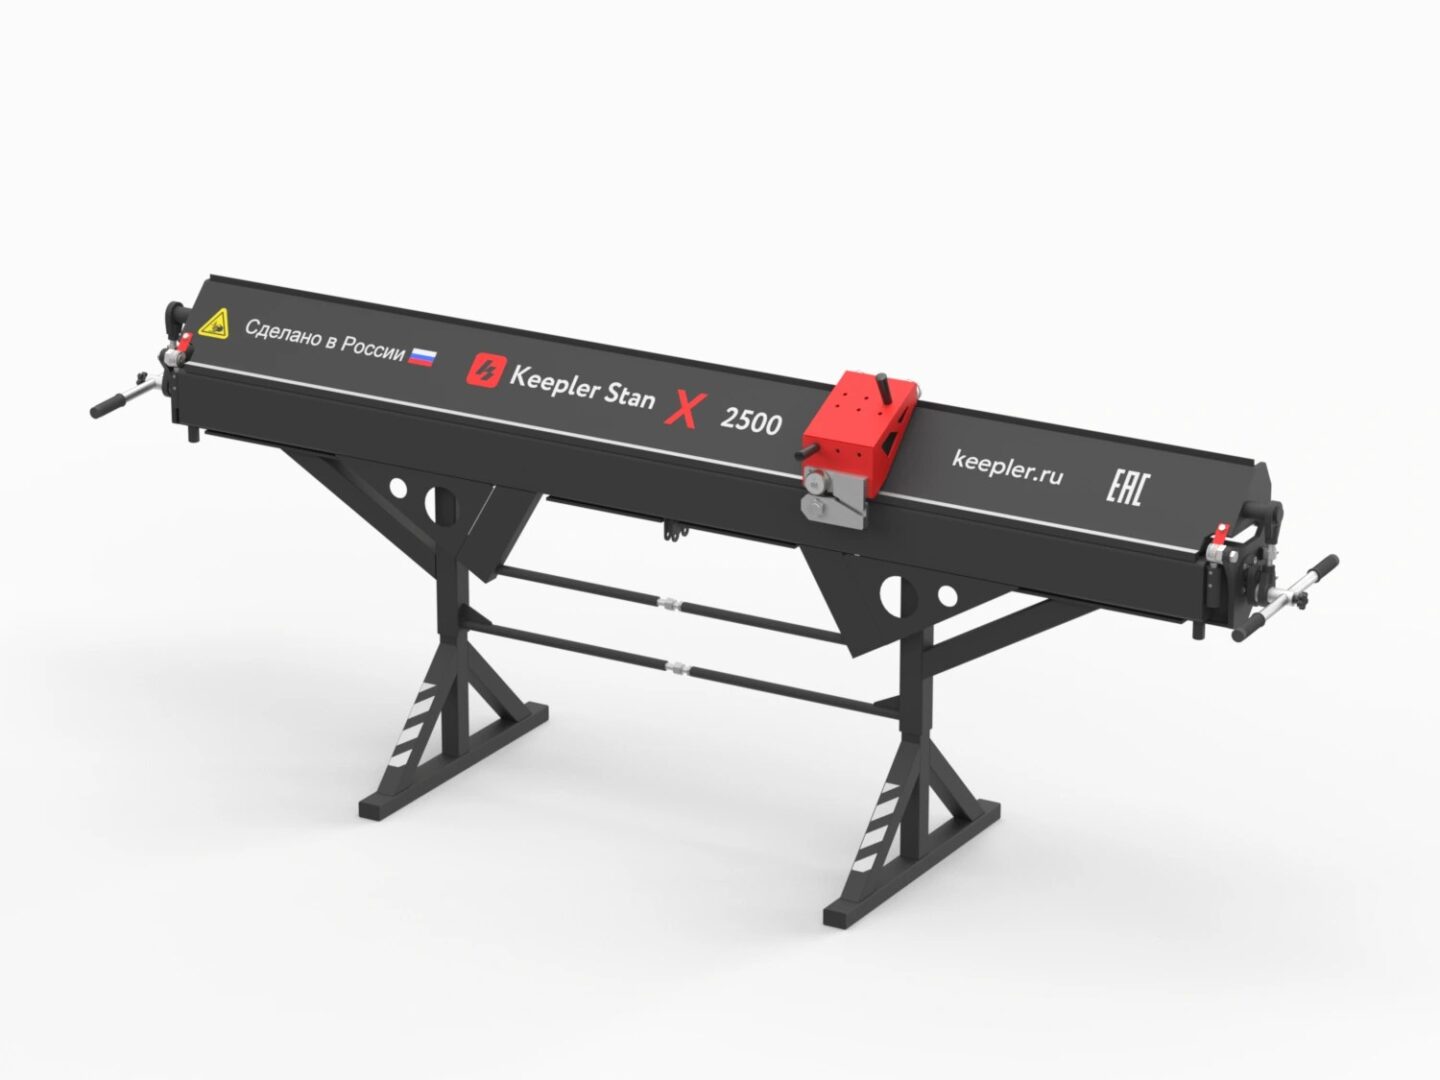
Обработка листового металла требует точности, повторяемости и рационального использования материала. Одной из наиболее востребованных операций в этой сфере считается гибка, позволяющая придавать плоским заготовкам необходимую форму без разделения металла на отдельные части. Для выполнения таких задач применяются листогибы — специализированные станки, которые формируют углы, изгибы, борта и сложные профили. Подобное оборудование используется в машиностроении, строительстве, производстве вентиляционных систем, изготовлении корпусов, мебельных элементов и металлических конструкций различного назначения.
Что представляет собой листогибочный станок
Листогиб — это оборудование, предназначенное для изменения геометрии металлического листа посредством контролируемого механического воздействия. В зависимости от конструкции станок может работать с помощью прижимной балки, пуансона и матрицы, вращающихся валов или специальных гибочных элементов. В результате плоская заготовка приобретает заданный угол либо объёмную конфигурацию, при этом материал сохраняет целостность.
Основная задача такого оборудования заключается в получении деталей с предсказуемыми размерами и формой. Для этого необходимо учитывать толщину металла, его механические свойства, ширину заготовки, внутренний радиус изгиба и требуемый угол. Даже небольшое отклонение одного параметра способно повлиять на итоговую геометрию изделия, особенно если деталь должна соединяться с другими элементами конструкции.
Листогибочные станки различаются по уровню автоматизации, способу создания усилия, рабочей длине и допустимой нагрузке. Одни модели рассчитаны на небольшие мастерские и единичные операции, другие применяются в условиях серийного производства, где важны высокая скорость, стабильность размеров и минимальное участие оператора.
Для чего используются листогибы
Сфера применения гибочного оборудования значительно шире изготовления простых металлических уголков. С его помощью создаются детали, которые становятся частью инженерных систем, строительных объектов, промышленных агрегатов и бытовых изделий. Технология позволяет получать элементы различной конфигурации без большого количества сварных соединений.
К наиболее распространённым направлениям применения относятся:
- Строительство. Изготовление отливов, доборных элементов кровли, фасадных профилей, защитных накладок и металлических планок.
- Вентиляция и кондиционирование. Производство воздуховодов, переходников, соединительных деталей и коробчатых элементов.
- Машиностроение. Формирование кожухов, защитных панелей, кронштейнов, корпусов оборудования и технологических компонентов.
- Электротехническая промышленность. Изготовление шкафов управления, монтажных панелей, корпусов приборов и распределительных устройств.
- Мебельное производство. Обработка металлических элементов стеллажей, рабочих столов, шкафов и торговых конструкций.
- Рекламная отрасль. Создание оснований вывесок, декоративных профилей, коробов и элементов наружного оформления.
В каждом направлении оборудование подбирается с учётом особенностей будущих изделий. Для изготовления тонких декоративных деталей важны аккуратность обработки и внешний вид поверхности. При выпуске силовых компонентов на первый план выходят усилие гибки, жёсткость конструкции и способность станка стабильно работать с материалом заданной толщины.
Основные виды листогибочных станков
Классификация оборудования помогает оценить, какие технологические возможности доступны для конкретного производства. Универсального решения для всех задач не существует: станок, удобный для изготовления тонких доборных элементов, может оказаться неподходящим для интенсивной работы с толстыми металлическими листами.
Ручные листогибы
Ручные модели приводятся в действие физическим усилием оператора. Обычно они имеют сравнительно простую конструкцию, не требуют подключения к промышленной электросети и отличаются небольшими затратами на обслуживание. Такие устройства подходят для небольших мастерских, ремонтных участков, строительных бригад и предприятий, где объём гибочных операций остаётся умеренным.
Главное достоинство ручного оборудования заключается в его автономности и понятном принципе работы. Оно позволяет выполнять типовые операции без сложной настройки автоматизированных систем. Вместе с тем производительность зависит от опыта сотрудника, а работа с широкими или более жёсткими заготовками может требовать значительных усилий. Поэтому перед приобретением оцениваются не только размеры станка, но и допустимая толщина обрабатываемого материала.
Электромеханические листогибы
В электромеханических моделях рабочие механизмы приводятся в движение электродвигателем и системой передачи усилия. Такой подход уменьшает физическую нагрузку на персонал и делает выполнение повторяющихся операций более удобным. Оборудование подходит для мастерских и производственных участков, которым необходима регулярная обработка металлических заготовок.
При выборе подобных станков учитываются мощность привода, конструкция передаточного механизма, скорость выполнения операций и возможность регулировки рабочих параметров. Существенное значение имеют жёсткость рамы и качество направляющих, поскольку они влияют на сохранение точности при длительной эксплуатации.
Гидравлические листогибочные прессы
Гидравлические станки создают усилие с помощью системы, в которой рабочая жидкость передаёт давление исполнительным механизмам. Подобная конструкция позволяет получать значительное усилие и управлять движением рабочих элементов. Гидравлические листогибочные прессы широко используются при изготовлении деталей из различных металлов, если технологическая операция требует существенной нагрузки.
Одно из преимуществ этой категории оборудования — возможность регулировать рабочие параметры в соответствии с особенностями заготовки. Однако для эффективной эксплуатации необходимо следить за состоянием гидравлической системы, герметичностью соединений, уровнем и характеристиками рабочей жидкости. Обслуживание должно проводиться согласно требованиям изготовителя.
ЧПУ-листогибы
Станки с числовым программным управлением предназначены для выполнения операций по заданной программе. В зависимости от комплектации система контролирует положение рабочих осей, глубину перемещения инструмента, последовательность изгибов и другие параметры. Это особенно полезно при изготовлении сложных деталей и серийных партий, для которых требуется воспроизводить одну и ту же геометрию.
Автоматизированное управление сокращает количество ручных настроек и помогает уменьшить вероятность ошибок при повторении операций. При этом качество результата зависит от правильной подготовки программы, выбора инструмента и корректного определения параметров материала. ЧПУ не отменяет необходимость технологического контроля, но делает производственный процесс более предсказуемым.
Вальцовые листогибы
Вальцовочные модели используют систему вращающихся валов, между которыми проходит лист металла. Такая технология позволяет получать плавные радиусы, цилиндрические обечайки и другие криволинейные элементы. В отличие от прессовой гибки, при которой формируется преимущественно локальный изгиб, вальцевание предназначено для постепенного изменения формы по длине заготовки.
Подобное оборудование востребовано при производстве резервуаров, металлических кожухов, воздуховодов, трубных элементов и декоративных конструкций. При подборе станка необходимо учитывать диаметр валов, максимальную рабочую ширину, толщину листа и минимальный радиус, который требуется получить.
Как работает листогибочный станок
Принцип гибки основан на возникновении напряжений внутри металлической заготовки при приложении внешнего усилия. Одна часть материала испытывает сжатие, другая — растяжение, а между ними располагается условная нейтральная зона. Если параметры воздействия выбраны правильно, лист меняет форму без образования недопустимых дефектов.
В прессовых станках заготовка располагается между рабочими элементами. Пуансон воздействует на металл, а матрица поддерживает его и задаёт форму изгиба. В других конструкциях используется прижимная балка, которая фиксирует лист, после чего гибочная балка перемещает свободную часть заготовки под требуемым углом.
На итоговый результат влияют несколько факторов:
- Толщина листа. Чем толще материал, тем выше требования к усилию и жёсткости станка.
- Тип металла. Сталь, алюминий, медь и нержавеющие сплавы обладают разными характеристиками прочности и пластичности.
- Радиус изгиба. Слишком малый радиус может привести к повреждению наружного слоя или появлению трещин.
- Упругое восстановление. После снятия нагрузки металл частично возвращается к исходной форме, поэтому фактический угол может отличаться от заданного.
- Состояние инструмента. Износ пуансона, матрицы, прижимных элементов и направляющих способен ухудшать повторяемость операций.
Поэтому перед серийной обработкой часто выполняется пробная гибка. Полученный образец измеряется, а параметры станка при необходимости корректируются. Такой подход помогает обнаружить ошибки до начала массового изготовления деталей и сократить количество брака.
Критерии выбора листогиба
Приобретение гибочного оборудования начинается с анализа задач, которые предстоит решать на производстве. Ориентироваться исключительно на цену или максимальное усилие нецелесообразно: даже мощный станок может оказаться неудобным, если его рабочая длина не соответствует размерам заготовок, а система управления не подходит для предполагаемой сложности операций.
Толщина и тип обрабатываемого металла
Один из главных параметров — допустимая толщина материала. При этом необходимо учитывать не только номинальные возможности оборудования, но и конкретный вид металла, длину гибочной линии и выбранный инструмент. Для разных сплавов при одинаковой толщине могут требоваться неодинаковые усилия. Рабочие характеристики следует проверять по технической документации производителя.
Рабочая длина
Этот показатель определяет максимальную длину линии гибки за один проход. Если оборудование используется для изготовления длинных фасадных элементов, коробов или воздуховодов, недостаточная рабочая ширина может ограничивать производительность. Для компактных деталей, напротив, чрезмерно крупный станок способен занимать лишнее пространство и увеличивать расходы на оснащение участка.
Точность и повторяемость
Для единичных изделий допустимый диапазон отклонений иногда оказывается шире, чем для серийных компонентов. В массовом производстве важны стабильность углов, точность позиционирования и возможность быстро воспроизводить настройки. Поэтому следует оценивать не только заявленную точность, но и конструктивную жёсткость оборудования, систему упоров и доступные способы контроля параметров.
Уровень автоматизации
Ручные станки подходят для простых операций и небольших объёмов. Электромеханические и гидравлические модели могут быть рациональны при постоянной загрузке участка. ЧПУ-оборудование особенно полезно, когда детали имеют несколько последовательных изгибов или часто повторяются в разных производственных партиях.
При оценке автоматизации важно учитывать квалификацию персонала, наличие специалистов для настройки программ и возможность технического обслуживания. Дополнительные функции оправданы в том случае, если они действительно упрощают производственный процесс или повышают качество выпускаемой продукции.
Дополнительное оснащение и инструмент
Функциональность листогиба определяется не только основной конструкцией, но и набором приспособлений. Сменные пуансоны и матрицы позволяют получать различные профили, изменять радиус гибки и адаптировать станок к конкретной геометрии детали. При этом инструмент должен соответствовать характеристикам оборудования и обрабатываемого металла.
Для повышения удобства работы могут использоваться задние упоры, поддерживающие устройства, механизмы позиционирования и дополнительные системы контроля. Они помогают удерживать заготовку в нужном положении, уменьшают влияние человеческого фактора и ускоряют обработку повторяющихся деталей.
Перед покупкой оснастки необходимо проверить совместимость креплений, допустимую нагрузку и доступность запасных элементов. Универсальность комплекта полезна, однако слишком большой набор редко используемого инструмента не всегда экономически оправдан. Рациональнее формировать оснащение исходя из реального перечня производимых изделий.
Какие ошибки возникают при гибке металла
Даже качественное оборудование не гарантирует идеального результата, если технология выбрана неправильно. Большинство дефектов связано с несоответствием инструмента материалу, ошибками настройки, неверной оценкой свойств металла или нарушением последовательности операций.
- Трещины в зоне изгиба. Возможны при слишком малом радиусе, недостаточной пластичности материала или неподходящих режимах обработки.
- Отклонение угла. Часто связано с упругим восстановлением металла, неточной настройкой или изменением характеристик заготовки.
- Вмятины и царапины. Могут возникать из-за загрязнения рабочих поверхностей, повреждённого инструмента или неправильного контакта с прижимными элементами.
- Неравномерный изгиб. Иногда указывает на недостаточную жёсткость конструкции, неправильное позиционирование листа или износ отдельных механизмов.
- Несовпадение размеров детали. Возникает при ошибках разметки, неправильном расчёте развёртки или некорректном выборе последовательности гибки.
Для предупреждения подобных проблем рекомендуется проверять исходные размеры, выполнять пробные операции и контролировать готовые изделия измерительными инструментами. В серийном производстве полезно фиксировать рабочие параметры для каждой типовой детали. Это упрощает переналадку оборудования и помогает поддерживать стабильное качество между партиями.
Правила эксплуатации и технического обслуживания
Продолжительность службы листогибочного оборудования зависит от соблюдения эксплуатационных требований. Перед началом работы проверяется состояние рабочих органов, надёжность креплений, исправность защитных устройств и отсутствие посторонних предметов в рабочей зоне. Электрические, механические и гидравлические компоненты должны обслуживаться с учётом рекомендаций изготовителя.
При эксплуатации станка необходимо соблюдать следующие правила:
- не превышать допустимую толщину и нагрузку, установленные для конкретной модели;
- использовать только совместимый инструмент и правильно устанавливать его перед работой;
- не допускать нахождения рук в опасной зоне во время движения рабочих механизмов;
- применять предусмотренные средства защиты и обучать сотрудников безопасным методам работы;
- своевременно удалять загрязнения и проверять состояние направляющих, креплений и рабочих поверхностей;
- выполнять регулировку, очистку и ремонт после остановки оборудования в соответствии с инструкцией;
- фиксировать обнаруженные неисправности и не продолжать работу при наличии опасных дефектов.
Плановое обслуживание позволяет выявлять износ до того, как он начнёт влиять на качество деталей. Для гидравлических моделей особое внимание уделяется герметичности системы, для электромеханических — состоянию привода и передаточных узлов, а для станков с ЧПУ — корректности работы управляющих компонентов и датчиков.
Экономическая эффективность листогибочного оборудования
Затраты на приобретение станка целесообразно оценивать в связи с будущими производственными результатами. Оборудование, которое сокращает время изготовления деталей и уменьшает количество переделок, может приносить экономическую пользу даже при более высокой начальной стоимости. При этом расчёт должен учитывать весь цикл эксплуатации, а не только цену покупки.
К важным статьям расходов относятся энергопотребление, обслуживание, приобретение оснастки, обучение сотрудников и возможный простой при ремонте. Для автоматизированных моделей дополнительно оцениваются затраты на программирование и техническую поддержку. С другой стороны, высокая повторяемость операций может уменьшать расход материала и повышать пропускную способность производственного участка.
При небольшом объёме заказов ручной листогиб иногда оказывается наиболее рациональным решением. Если же производство выпускает большие партии одинаковых деталей, преимущества механизированного или программируемого оборудования могут быть значительно заметнее. Поэтому выбор должен основываться на предполагаемой загрузке, сложности изделий и планах развития предприятия.
Заключение
Листогибы занимают важное место в современной металлообработке, поскольку позволяют превращать плоские заготовки в функциональные элементы сложной формы. Разнообразие конструкций делает возможным применение гибочного оборудования как в небольших мастерских, так и на крупных промышленных предприятиях. Ручные модели обеспечивают простоту и автономность, механизированные решения повышают удобство регулярной работы, гидравлические прессы подходят для задач с высокими требованиями к усилию, а станки с ЧПУ помогают автоматизировать повторяющиеся операции.
При выборе оборудования необходимо сопоставлять тип металла, толщину заготовок, рабочую длину, требуемую точность, производительность и доступные средства автоматизации. Не менее значимы совместимость оснастки, безопасность эксплуатации и возможность своевременного обслуживания. Комплексная оценка этих факторов позволяет подобрать листогибочный станок под реальные производственные задачи, сократить вероятность брака и организовать обработку металла более эффективно.